O cenário recente de inflação global e escassez de matérias-primas tem apresentado grandes desafios, especialmente para a indústria de derivados lácteos. A Chr. Hansen, trabalhando em estreita parceria com os clientes, tem sugerido soluções customizadas para a melhoria e eficiência dos processos de produção, através do lançamento de novas culturas e enzimas para melhor rendimento e garantia da qualidade final dos produtos. Com o emprego das novas tecnologias da Chr. Hansen, os produtores terão grande oportunidade de reduzir custos, aumentar rendimento e produtividade, mantendo a excelência dos seus produtos.

Author: ciadaconcepcao
Flipbook Edição 163
Edição 163


O cenário recente de inflação global e escassez de matérias-primas tem apresentado grandes desafios, especialmente para a indústria de derivados lácteos. A Chr. Hansen, trabalhando em estreita parceria com os clientes, tem sugerido soluções customizadas para a melhoria e eficiência dos processos de produção, através do lançamento de novas culturas e enzimas para melhor rendimento e garantia da qualidade final dos produtos. Com o emprego das novas tecnologias da Chr. Hansen, os produtores terão grande oportunidade de reduzir custos, aumentar rendimento e produtividade, mantendo a excelência dos seus produtos.
Relação C/P (com CHY-MAX®)

CHY-MAX® Supreme
Rendimento e produtividade
CHY-MAX® Supreme é um coagulante 100% quimosina com excelente especificidade na etapa de coagulação devido à sua maior relação C/P. A relação C/P indica a eficiência de uma enzima coagulante no processo de produção de queijos. A fração C corresponde à capacidade específica da enzima de hidrolisar a k-caseína, enquanto a fração P está relacionada à capacidade proteolítica da enzima coagulante. Quanto mais alta a relação C/P, maior a especificidade durante a coagulação e, consequentemente, maior o rendimento, pois resulta em uma matriz de caseína mais forte onde a gordura e as proteínas são retidas no queijo. Além de proporcionar um ganho de rendimento >1%, os queijos produzidos com CHY-MAX® Supreme apresentam uma funcionalidade superior ao final do shelf-life, com textura mais firme e redução do sabor amargo. É importante destacar que devido à baixa atividade proteolítica do coagulante, as fatias dos queijos produzidos com CHY-MAX® Supreme se apresentam com boa resistência mecânica e com menor adesividade. Esta propriedade possibilita obter fatias ultrafinas com maior consistência, mais uniformidade e menor deformidade, gerando menos perdas e reclamações. CHY-MAX® Supreme também se destaca por apresentar maior reatividade durante a etapa de coagulação, o que reduz o tempo para formação e firmeza da coalhada. Esta propriedade da enzima resulta em ganho de produtividade, já que se processa mais leite e queijo em menor tempo de produção. O soro tem a capacidade de potencializar a rentabilidade da produção devido a seu alto valor no mercado. A elevada especificidade do CHY-MAX® Supreme na coagulação contribui significativamente para a melhoria da qualidade do soro, gerando um soro mais limpo e com menor perda de finos. CHY-MAX® Supreme entrega melhor rendimento através da maior retenção de sólidos no queijo, permitindo um incremento de até 0,5% de umidade no produto final devido ao baixo nível de proteólise ao longo da shelf life.
Ganho de rendimento (com CHY-MAX® Supreme)

Perfil de coagulação em muçarela

Melhor qualidade do soro (CHY-MAX® Supreme)

Maior rendimento e produção mais rápida
CHY-MAX® Supreme permite o máximo proveito dos seus mais preciosos recursos: leite e tempo

COAGULAÇÃO MAIS RÁPIDA
Maior número de tanques e menos tempo

COAGULAÇÃO DE ALTA ESPECIFICIDADE
Mais queijo a partir do seu leite

PROTEÓLISE REDUZIDA
Fatiamento mais rápido com menos perdas
DVS® Sinergia
Cultivo inovador
Pasta Filata é o segmento de mercado que atualmente vem apresentando maior crescimento, representando 22% da produção global de queijos. Isso corresponde a 5,6 milhões de toneladas/ano, com expectativa de crescimento de 3 a 5% até 2025. DVS® STI e DVS® Sinergia são cultivos multicepas termofílicos com boa performance e alta robustez contra fagos em todas a opções de rotações oferecidas. DVS® Sinergia é composto por bactérias ácido-láticas capazes de produzir polissacarídeos capsulares (CPS), definidos como compostos que se formam e aderem à parede celular. Eles permitem maior retenção de umidade na rede de proteínas, menor sinérese por ação mecânica durante processo e ganho de umidade no queijo sem comprometimento da funcionalidade.
No comparativo do perfil de acidificação entre os dois cultivos, apresentado no gráfico ao lado, DVS® Sinergia tem ligeira maior velocidade de acidificação em relação ao DVS® STI, podendo representar um ganho de 12 a 15 minutos na etapa de fermentação.
É importante ressaltar que a decisão sobre o cultivo a ser utilizado estará sempre condicionada às condições e particularidades de cada fábrica, ou seja, volume de produção, processo contínuo ou descontínuo, o modelo da filadeira, etc. DVS® Sinergia e CHY-MAX® Supreme se apresentam como uma excelente alternativa para plantas de alta produtividade que visam otimizar o rendimento. Essa combinação de soluções permite ganhos de rendimento de até 2% em Pasta Filata.
Culturas Chr. Hansen para pasta filata

Perfil de acidificação DVS® sinergia (ph)

Portfolio de cultivos para cottage

Tecnologia e dose corretas contra fagos

Cultivos DVS® Fresco®
Soluções para cottage
O volume de produção global de cottage é de 0,8 milhão de toneladas e atualmente responde por cerca de 5% da produção mundial de queijos, com um crescimento esperado de 2 a 3% até o ano de 2025. Os cultivos DVS® FRESCO® 1000NG e DVS® FRESCO® 3000 foram desenvolvidos visando ganhos na velocidade de produção de ácido lático, aroma, uma boa formação da coalhada, e robustez contra fagos. Pelo fato de serem mais rápidos, o tempo para que a coalhada atinja pH 4.70–4.80 deverá ocorrer após 4h e 30 min a 5h de fermentação à temperatura de 36°C.
The Perfect Partner™
Nova geração premium
O mercado de lácteos fermentados vem enfrentando o desafio de se manter lucrativo em meio ao cenário de custos crescentes, tornando-se cada vez mais competitivo e fazendo com que os produtores melhorem seus processos em busca de capturar valores ocultos nas operações, como a redução dos custos de produção, aumento da produtividade e aumento nas margens dos produtos. Os novos cultivos da linha YoFlex® Premium são compostos por cepas de bactérias ácido-láticas que impactam no aumento da textura dos iogurtes através da alta formação de exopolissacarídeos (ESP) produzidos durante a fermentação, aprimorando naturalmente a textura, indulgência, sensação na boca e estabilidade do produto. O incremento de textura por meio da biotecnologia dos lançamentos da linha YoFlex® Premium permite que
os produtores de lácteos fermentadosmelhorem suas margens, possibilitando reduzir a dependência de texturizadores e a adição de ingredientes lácteos de alto valor agregado como proteínas e gordura, sem comprometer a textura e o sabor dos iogurtes, mantendo um perfil de sabor agradável, suave e baixa pós acidificação.
A Chr. Hansen realizou aplicações em escala piloto para comprovar a performance dos novos cultivos da linha YoFlex® Premium utilizando como base formulações lácteas semelhantes às praticadas pela indústria brasileira. Bases de iogurtes bebível, colherável e grego foram reformuladas reduzindo entre 16% e 20% o teor de gordura, mantendo as composições de ingredientes e teor de proteínas para cada categoria de produto. Os resultados, obtidos através de análises de viscosidade e painéis sensoriais, mostraram que com os novos cultivos da linha YoFlex® Premium foi possível atingir padrões de textura similares ou superiores à base de iogurte referência, mesmo com elevada redução de gordura.
Considerando os altos valores praticados no mercado para o creme de leite, as novas soluções da Chr. Hansen mostram ser uma grande oportunidade para redução de custo nas formulações sem comprometer a qualidade do produto.
Além dos benefícios de textura e o alcance de margens maiores, os novos cultivos da linha YoFlex® Premium também foram lançados com opções incluindo as cepas probióticas mais documentadas do mundo relacionadas à saúde digestiva, Bifidobacterium BB-12® e Lactobacillus rhamnosus LGG®, trazendo benefícios aos consumidores que atendem a necessidades de cuidado com a saúde e apresentando oportunidades para capturar valores adicionais e diferenciação nas gôndolas.
YoFlex® Premium: performance em escala piloto

YoFlex® Premium: perfil sensorial

Cultivos YoFlex®

HA-LA BIOTEC
PRODUÇÃO TRIMESTRAL DA CHR. HANSEN
Coordenação: Ana Luisa Costa
Edição – Estagiária de Marketing: Raquel Chiliz
Consultoria e redação técnica: Lúcio A. F. Antunes, Vinicius Cabido, Natália Góes e Sergio Vilela
Editoração: Cia da Concepção
Paraná, Santa Catarina, Rio Grande do Sul e Mato Grosso do Sul: LC Bolonha Ingredientes Alimentícios Ltda. Tel: (41) 3139.4455 (bolonha@lcbolonha.com.br). Minas Gerais, Espírito Santo e Rio de Janeiro: Produtos Macalé. Tel.: (32) 3224.3035 (macale@macale.com). Goiás, Tocantins, Distrito Federal, Mato Grosso, Rondônia e Pará: Clamalu Comércio e Representações Ltda. Tel.: (62) 3605.6565 (romulo@clamalu.com.br e j.clareth@clamalu.com.br). Sergipe, Alagoas, Pernambuco, Paraíba, Rio Grande do Norte, Ceará, Piauí, Maranhão e Bahia: Agromirla Com. de Prod. Agropecuários Ltda. Tel.: (77) 3421.6374 (jotanea@milkrepresentacoes.com.br). São Paulo, Amazonas, Roraima, Acre: Latec Ingredientes. Tel.: (15) 3202.1017 e (15) 98180.0002 (atendimento@latecingredientes.com.br).
Este informativo é uma comunicação entre empresas sobre ingredientes destinados a bens de consumo. Não se destina a consumidores de bens de consumo final. As declarações aqui contidas não são avaliadas pelas autoridades locais. Quaisquer afirmações feitas em relação a consumidores são de exclusiva responsabilidade do comerciante do produto final. O comerciante deve conduzir suas próprias investigações legais e de adequação para garantir que todos os requisitos nacionais sejam seguidos.
Edição 162 Home
Em um cenário de mercado cada vez mais competitivo com novos entrantes e ações de expansão de grandes companhias globais, a oferta de queijos no mercado é cada vez mais alta frente a uma demanda que não acompanha o mesmo ritmo de crescimento. Isso faz com que a indústria precise reduzir o preço dos queijos no mercado, tornando mais tímidas as margens de contribuição das queijarias.
Flipbook Edição 162
Edição 162

Oportunidades atuais no mercado de queijos
 Em um cenário de mercado cada vez mais competitivo com novos entrantes e ações de expansão de grandes companhias globais, a oferta de queijos no mercado é cada vez mais alta frente a uma demanda que não acompanha o mesmo ritmo de crescimento. Isso faz com que a indústria precise reduzir o preço dos queijos no mercado, tornando mais tímidas as margens de contribuição das queijarias.
Somadas a isso, as flutuações de consumo de queijos e de oferta de leite no campo colocam mais um grande desafio de como manejar os estoques de queijo com segurança e despertam a necessidade de a indústria avaliar o valor individual dos constituintes do leite a fim de aproveitar melhor as oportunidades que o mercado mostra. Hoje, por exemplo, em grande parte do Brasil a gordura láctea está em alta, seja vendida como manteiga ou creme a granel, em muitos casos mais valiosa do que o próprio queijo, fato que torna interessante a redução do teor de gordura do leite para a fabricação de queijo. Entender como tratar esses constituintes dando a eles melhor direcionamento e investir na produção de queijos com maior margem média de contribuição podem ser divisores de águas entre uma operação lucrativa ou não.
Com nomenclaturas e sabores muito conhecidos mundo afora, os queijos continentais formam uma categoria bastante expressiva no mundo dos lácteos, sendo largamente consumidos em diversos países do mundo, não sendo diferente no Brasil. Esta categoria nasceu há vários anos e veio para o país junto às primeiras imigrações dinamarquesas e holandesas. Depois de muitos anos, podemos dizer que estes queijos ganharam gosto popular por aqui também.
Dentro desta categoria existem grandes representantes como Gouda, Edam, Danbo e o nosso brasileiríssimo queijo Prato, um dos mais tradicionais em determinadas regiões do país, como é o caso do Rio de Janeiro, onde o queijo Prato tem seu maior mercado consumidor no Brasil, utilizado principalmente na preparação de sanduíches frios.
Mesmo com toda tradicionalidade, os queijos continentais sofreram modificações em suas técnicas originais de fabricação com o passar dos anos. Com o aumento da demanda de consumo e novas necessidades de apresentação na gôndola como, por exemplo, o formato fatiado que já se provou uma categoria amada pelo consumidor e estratégica para a operação da indústria, os processos que tradicionalmente eram feitos utilizando-se principalmente cultivos tipo “O” (Lactococcus lactis subsp. cremoris e Lactococcus lactis subsp. lactis), passaram a contar com outros microrganismos como o Streptococcus thermophilus que promove maior velocidade no processo de acidificação e contribui com funcionalidades desejadas atualmente para estes queijos, e o Lactobacillus helveticus com o intuito de acelerar o desenvolvimento de sabor ao longo da maturação sem perder suas importantes propriedades funcionais de fatiabilidade.
A inclusão destes dois novos microrganismos no processo de fabricação dos queijos continentais revolucionou a relação de produtividade da indústria e promoveu a capacidade de atingir ainda mais consumidores no mercado, já que o processo que antes era lento e pouco produtivo se transformou em um processo mais barato, com maior capacidade produtiva e que entrega, por exemplo, um queijo mais apropriado ao fatiamento na própria indústria ou no ponto de venda.
Falando especificamente do queijo prato brasileiro, 90% de todo o volume produzido é fatiado, o que nos faz entender que este queijo precisa de um desenho de processo que procure otimizar esta característica. Mas, como sabemos também que o consumidor busca sabor neste tipo de queijo, esta é uma combinação que deixa nas mãos da indústria um grande desafio a ser vencido.
Maturação e sabor
O processo de formação do sabor nos queijos se desenvolve principalmente na etapa de maturação e, para isso, o queijeiro seleciona desde cultivos e coagulantes específicos até uma configuração ambiental de temperatura e umidade relativa do ar onde os queijos permanecerão durante a maturação. Quando falamos dos queijos continentais, em sua grande maioria, consideramos que o ambiente de maturação deve estar entre 10° e 12°C com umidade relativa do ar (URA) entre 80 e 85%. Essas condições são excelentes para que o processo de maturação possa ocorrer de maneira satisfatória. Dentro do período de maturação acontecem modificações bioquímicas nos queijos, nas quais os açúcares que restaram do processo de acidificação inicial são consumidos (basicamente lactose, glicose e galactose) e as matrizes de proteína e gordura sofrem modificações através da atividade enzimática (proteólise, no caso das proteínas e lipólise, no caso das gorduras) promovida pelas bactérias do fermento, pela enzima coagulante em parte retida na massa do queijo, em alguns casos por lipases adicionadas e por enzimas endógenas do leite como a plasmina. Durante o período de maturação, as caseínas (principal proteína da maioria dos queijos) sofrem degradações em sua estrutura por meio do processo de proteólise, liberando peptídeos que podem contribuir positiva ou negativamente para o sabor dos queijos.
Se dividirmos a micela de caseína, teremos três principais frações que compõe sua estrutura:
K-caseína – Esta fração é responsável pela estabilização da micela de caseína no leite e a fração de caseína que sofre a principal ação das enzimas coagulantes durante o processo de coagulação. A atividade da enzima coagulante sobre esta fração deve ser específica, limitando-se a realizar a hidrólise da ligação 105-106 do segmento da K-caseína, assegurando o maior aproveitamento dos sólidos do leite na fabricação dos queijos.
α-Caseína – Fração ligada à formação de sabor, mas principalmente à estrutura dos queijos. Quanto mais degradada durante o processo de maturação e shelf-life, menor será a estrutura do queijo, em outras palavras, mais mole será o queijo.
β -Caseína – Fração ligada à formação de sabor e ao surgimento de sabores amargos quando degradada por enzimas de determinadas naturezas como as proteases microbianas, a pepsina
ou as enzimas endógenas como a plasmina.
Efeitos de cultivos e enzimas no sabor e estrutura
Cultivos e enzimas | Impacto no sabor | Impacto na estrutura |
| CHY-MAX® Supreme | Neutro – não tem impacto significativo na formação de sabor | Positivo – ligações mais fortes entre as caseínas. Menor efeito de proteólise durante a maturação e o shelf-life. |
| Outros Coagulantes | Negativo – promovem maior geração de peptídeos de médio peso molecular ligados ao desenvolvimento de sabor amargo. | Negativo – degradação da matriz das caseínas e maior efeito de proteólise durante a maturação e o shelf-life |
| Cultivos Lácteos | Positivo – geração de peptídeos de baixo peso molecular ou aminoácidos e contribui com o processo de lipólise. | Gerações mais antigasNegativo – promovem maior degradação da matriz das caseínas (principalmente α-caseínas)DVS® BALANCE™ MaxPositivo – geração de CPS, gerando aprisionamento da umidade1 e menor degradação das α-caseínas |
| Enzimas endógenas | Negativo – formação de sabores amargos e/ou estranhos | Negativo – degradação da matriz das caseínas e proteólise acelerada durante a maturação e o shelf-life |
Sabores amargos
Se uma enzima coagulante pouco específica é utilizada no processo, ou mesmo se a carga enzimática endógena do leite é muito alta (CCS e CPP elevados), podemos notar uma ação mais agressiva sobre a fração de β-caseína e ao mesmo tempo o acúmulo de peptídeos de médio peso molecular no queijo durante o processo de maturação. Este processo pode ocasionar a percepção de sabores amargos ou estranhos nos queijos.
Entretanto, as enzimas produzidas pelas bactérias do fermento têm a capacidade de seguir com o processo de quebra dos peptídeos de médio peso molecular, podendo eliminar por completo o defeito de sabor amargo e contribuir positivamente para os aromas e sabores dos queijos. Para que o problema não surja, a velocidade de degradação dos peptídeos deve ser maior do que a capacidade de geração. Por conta disso, a quantidade de bactérias adicionada ao processo de fabricação dos queijos tem impacto direto no surgimento ou não deste defeito. A dosagem recomendada de cultivo é, portanto, essencial para a correta formação de sabor e prevenção de problemas. Durante o processo de maturação a população de bactérias do fermento assume uma tendência de morte celular, processo muito importante para a liberação dessas enzimas que auxiliam na formação de sabor. As NSLAB (bactérias indesejadas) aumentam sua população durante a maturação, podendo descaracterizar o produto, o que nos faz entender que a qualidade microbiológica do leite é fundamental para a fabricação de queijos maturados.
Diante destes dados, entendemos que para gerar um queijo saboroso e que atenda às demandas de funcionalidade, principalmente a capacidade de fatiar, foi preciso dar um passo inovador na tecnologia de cultivos de queijos continentais como o Prato.
Fermento (Starter) versus NSLAB ao longo de 12 meses

Obtenha até 2% mais rendimento na produção com a combinação da cultura DVS® BALANCE™ max e do coagulante CHY-MAX® Supreme
DVS® BALANCE™ Max
A Chr. Hansen atende há décadas a evolução das necessidades do mercado consumidor, oferecendo à indústria cultivos cada vez mais modernos dentro do portfólio de opções para queijos de massa prensada, como a tradicional série DVS® R com cultivos tipo “O”, passando pela série DVS® RST com a inclusão de cepas de Streptococcus thermophilus focando na velocidade de acidificação e pela série DVS® RSF incluindo os Lactobacillus helveticus que trazem mais velocidade ao desenvolvimento de sabor. Esta plataforma de cultivos, consagrada globalmente, recebe agora seu mais novo integrante, DVS® BALANCE™ Max, que tem como objetivo entregar o melhor balanço entre rendimento, desenvolvimento de sabor e funcionalidade durante a shelf life.
Tradicionalmente, os cultivos utilizados em queijos tinham a responsabilidade de realizar o processo de acidificação da massa (abaixamento do pH) e contribuir para a formação de sabor durante o processo de maturação. Contudo, após anos de inovação, a Chr. Hansen transformou a relação da indústria com os cultivos para a fabricação de queijos.
O novo DVS® BALANCE™ Max conta com um redesenho da série DVS® RSF, mantendo a composição original de microrganismos, mas modificando completamente a entrega de resultados para um novo nível. A chave para a entrega de um resultado excepcional deve-se à presença de cepas de Streptococcus thermophilus que contêm CPS (polissacarídeo capsular) em sua estrutura. Esta molécula tem a capacidade de aprisionar água ligada à estrutura da própria célula bacteriana, permitindo que a indústria alcance níveis mais altos de umidade1 sem comprometer a textura ou a funcionalidade dos queijos continentais. Quando combinada com o coagulante CHY-MAX® Supreme, a solução tem a capacidade de promover mais rendimento, aproveitando melhor a proteína e gordura na fabricação de queijos. Por conta do maior efeito de retenção de gordura no queijo e pela característica de geração de sabor quando utilizamos a combinação da cultura DVS® BALANCE™ Max e coagulante CHY-MAX® Supreme, é possível reduzir o teor de gordura inicial do leite em até 10%2 a fim de direcionar a matéria gorda no mercado, conquistando maior rentabilidade no processo e sem mudança sensorial nos queijos3. Essa redução gera a possibilidade de obtenção de até 3,2 toneladas de matéria gorda ou cerca de 5 toneladas de creme de leite à 65% de gordura para cada 1 milhão de litros de leite processados em queijo continental com a combinação da cultura DVS® BALANCE™ Max e coagulante CHY-MAX® Supreme. Em um cenário onde o leite pode chegar a mais de 80% do custo direto de produção do queijo, essa possibilidade de otimização da venda dos seus constituintes se torna um assunto cada vez mais importante.
Mais rendimento para o queijo
Aumento do rendimento (%)

Dois fatores para mais rendimento
- Maior retenção de gordura e proteína no queijo devido à especificidade do coagulante, criando uma matriz mais forte com menos perdas no soro (MACY). Devido à maior retenção de gordura no queijo, pode ser necessário reduzir a gordura do leite.
- Maior nível de umidade no queijo devido à melhor ligação da água com a cultura DVS® BALANCE™ Max e devido ao baixo nível de proteólise durante a maturação e prazo de validade pelo CHY-MAX® Supreme.
Características das cepas presentes no DVS® BALANCE™ Max
Microrganismos | Características |
| Lactococcus lactis subsp. cremoris e Lactococcus lactis subsp. lactis | Formação de sabor com menor ação sobre as frações de α-caseína, preservando a estrutura dos queijos ao longo da maturação e shelf-life. |
| Streptococcus thermophilus | Alta velocidade de acidificação. Cepas produtoras de CPS que retêm a umidade e auxiliam a manter a estrutura e a aptidão para o fatiamento. |
| Lactobacillus helveticus | Mantém as características marcantes da série DVS® RSF. |
DVS® BALANCE™ Max + CHY-MAX® Supreme
Firmeza dos queijos
(60º dia após comercialização)

Variabilidade do peso das fatias (g)
(25º dia após maturação)

Qualidade do soro
Hoje a obtenção de queijos de qualidade não pode ser desvencilhada da qualidade do soro obtido no processo de produção e a solução combinada da cultura DVS® BALANCE™ Max e do coagulante CHY-MAX® Supreme oferece as melhores características. A utilização do coagulante mais moderno e específico do mundo, juntamente com a cultura de alta performance, promove a capacidade de geração de um soro mais limpo, com menos finos. Isso permite que os processos de concentração de soro tenham menor quantidade de ciclos de limpeza nas membranas, levando a maior produtividade e a redução de custos. As bactérias presentes no cultivo DVS® BALANCE™ Max mostram-se sensíveis às temperaturas de pasteurização, não trazendo impacto negativo de aumento de acidez em soro fluido ou soro concentrado pasteurizado.
Qualidade do soro
Resultados

Há casos documentados de o DVS® BaLANCE™ Max ser inativado por baixa pasteurização (73 °C, 15seg) em soro doce.
1 Respeitando os limites de umidade estabelecidos em RTIQ específico de cada queijo.
2 Considerando aplicações práticas realizadas no Brasil durante o ano de 2022.
3 De acordo com as observações realizadas durante as aplicações.
HA-LA BIOTEC
PRODUÇÃO TRIMESTRAL DA CHR. HANSEN
Coordenação: Ana Luisa Costa
Edição – Estagiária de Marketing: Raquel Chiliz
Consultoria e redação técnica: Lúcio A. F. Antunes, Rodolfo Leite e Michael Mitsuo Saito
Editoração: Cia da Concepção
DISTRIBUIDORES AUTORIZADOS
Paraná, Santa Catarina, Rio Grande do Sul e Mato Grosso do Sul: LC Bolonha Ingredientes Alimentícios Ltda. Tel: (41) 3139.4455 (bolonha@lcbolonha.com.br). Minas Gerais, Espírito Santo e Rio de Janeiro: Produtos Macalé. Tel.: (32) 3224.3035 (macale@macale.com). Goiás, Tocantins, Distrito Federal, Mato Grosso, Rondônia e Pará: Clamalu Comércio e Representações Ltda. Tel.: (62)3605.6565 (romulo@clamalu.com.br e j.clareth@clamalu.com.br). Sergipe, Alagoas, Pernambuco, Paraíba, Rio Grande do Norte, Ceará, Piauí, Maranhão e Bahia: Agromirla Com. de Prod. Agropecuários Ltda. Tel.: (77) 3421.6374 (jotanea@milkrepresentacoes.com.br). São Paulo, Amazonas, Roraima, Acre: Latec Ingredientes. Tel.: (15) 3202.1017 e (15) 98180.0002 (atendimento@latecingredientes.com.br).
Este informativo é uma comunicação entre empresas sobre ingredientes destinados a bens de consumo. Não se destina a consumidores de bens de consumo final. As declarações aqui contidas não são avaliadas pelas autoridades locais. Quaisquer afirmações feitas em relação a consumidores são de exclusiva responsabilidade do comerciante do produto final. O comerciante deve conduzir suas próprias investigações legais e de adequação para garantir que todos os requisitos nacionais sejam seguidos.
Edição 161 Home
A cultura de segurança dos alimentos não é um conceito novo, apesar de estarmos lendo e ouvindo mais sobre o tema nos últimos anos. Por algum tempo, quando se falava em combate aos perigos na produção de lácteos, os profissionais da área concentravam a atenção aos perigos biológicos e os grandes inimigos a serem derrotados eram as altas contagens de aeróbios mesófilos em leite cru, os coliformes, a salmonela, a listeria, dentre outros microrganismos.
Flipbook Edição 161
Edição 161
Testes no leite e a cultura de segurança dos alimentos
A
cultura de segurança dos alimentos não é um conceito novo, apesar de estarmos lendo e ouvindo mais sobre o tema nos últimos anos. Por algum tempo, quando se falava em combate aos perigos na produção de lácteos, os profissionais da área concentravam a atenção aos perigos biológicos e os grandes inimigos a serem derrotados eram as altas contagens de aeróbios mesófilos em leite cru, os coliformes, a salmonela, a listeria, dentre outros microrganismos.
Atualmente, outros perigos – químicos e físicos – parecem estar mais “no radar” de quem se preocupa com a produção de alimentos seguros e, na rotina da indústria, se tornaram necessários meios para identificar a presença desses perigos a tempo de impedir que entrem na cadeia produtiva ou eliminá-los antes do final do processo.
Quanto aos perigos químicos, podemos dizer, sem receio de parecermos “radicais”, que quando se trata da possibilidade de resíduos de medicamentos veterinários estarem presentes no leite, os antibióticos são mais fácil e eficientemente monitorados, tendo em vista a disponibilidade de testes específicos para este fim.
Assim, para reduzir a exposição dos consumidores a antibióticos (oriundos do tratamento de animais doentes) e à Aflatoxina M1 (através de ração animal ou forragem), as autoridades reguladoras exigem que os laticínios testem a presença destas substâncias no leite cru que recebem, de acordo com as regulamentações especiais de cada país. No caso do Brasil, a obrigatoriedade de testes se restringe aos antibióticos. A depender do grau de organização e das políticas de cada empresa, o leite cru pode ser testado quanto à presença de antibióticos em três diferentes momentos da cadeia de fornecimento: nas fazendas, nos caminhões de transporte ou na recepção do leite na indústria.

Testes na cadeia de fornecimento do leite
O gerenciamento de riscos pode ser implementado em três níveis da cadeia de valor do leite

Fazenda
O nível mais óbvio, em termos de responsabilidade por contaminações. Logística, custos e clareza em relação às responsabilidades dificultam a implementação.

Transporte do leite
Local mais utilizado para a realização dos testes. Oferece um equilíbrio entre segurança e custos, tanto para testes quanto para o volume de lotes de leite rejeitados.

Silo na indústria
Suficiente para conformidade regulamentar, mas, como o leite é armazenado em tanques maiores, o custo potencial de rejeição é alto se forem encontrados resultados positivos.
Estas três opções exigem o treinamento de grande número de usuários e capacidade de receber resultados em tempo hábil, avaliar informações e tomar decisões. No entanto, na ausência de um sistema centralizado na indústria para o registro dos resultados de testes, é difícil para as áreas de captação de leite e controle de qualidade acompanharem o desempenho dos usuários, de modo a identificar necessidades de treinamentos sem estarem presentes nos locais de avaliação. Resíduos de antibióticos no leite podem causar tanto problemas tecnológicos na indústria quanto prejuízos à saúde do consumidor, como reações alérgicas, aumento da resistência bacteriana aos antibióticos da microbiota intestinal e resistência a bactérias patogênicas, dificultando o tratamento de infecções. Mesmo em concentrações abaixo do limite máximo de resíduos (LMR), a acidificação em iogurtes, por exemplo, pode ser retardada por resíduos de antibióticos, que contribuem para a geração de sabores estranhos, textura pobre, perda de produtividade e desperdício do produto. Impactos semelhantes são percebidos na tecnologia de fabricação de queijos, o que justifica a necessidade de monitoramento para a obtenção de um produto final de boa qualidade.
No que diz respeito à legislação, o Ministério da Agricultura definiu desde 2018 que as rotas de leite devem ser avaliadas quanto à presença de, no mínimo, dois grupos de antibióticos, sendo que os demais grupos não devem ser ignorados e precisam ser testados em planos de inspeção por amostragem com menor frequência, desde que existam testes disponíveis no mercado. A rigidez do controle de resíduos de antibióticos no leite fez com que tanto a indústria quanto os produtores elevassem suas “réguas de controle”, pois a responsabilidade passou a ser compartilhada em parcerias de negócios, uma vez que os produtores também passaram a ser penalizados. As indústrias de laticínios devem identificar os grupos de drogas mais comuns nas áreas de captação, para que a avaliação tenha como foco a qualidade do leite, e não apenas o atendimento do requisito legal. Devem definir a frequência da avaliação da presença no leite dos demais antibióticos diferentes daqueles administrados com frequência. Para os laticínios, resíduos de antibióticos são um perigo que deve estar em constante avaliação de risco, levando em conta o dinamismo e a evolução da medicina veterinária.
Tempo de fermentação e presença de antibióticos

Textura pobre com a presença de antibióticos

MilkSafe™: Modelo de negócio baseado em plataforma
A plataforma de solução MilkSafe™ compreende uma lista de testes de triagem qualitativos (antibióticos e Aflatoxina M1) ou quantitativos (Aflatoxina M1), incubadoras portáteis para laboratório, leitores portáteis, desktop, MilkSafe™ App ou leitor de mesa para registrar os resultados dos testes e web-portal em nuvem para gerenciamento de dados. Ao projetar a plataforma de solução MilkSafe™, levamos em consideração os aprendizados do negócio de kits de teste e escolhemos focar no problema que os clientes enfrentam e assim resolvê-los.
Pensando nisso, projetamos incubadoras e leitores portáteis de fácil operação para flexibilidade de análise (fazenda, caminhão, recepção de leite na indústria) com procedimentos de teste simplificados, armazenamento de resultados na nuvem, acessível em qualquer lugar e em tempo integral, possibilidade de exportar os resultados de teste para o sistema interno de relatório de dados do cliente (LIMS ou ERP), compartilhamento de dados por telefone, notificação via mensagem para um resultado de teste positivo, e painel de controle para os gerentes de qualidade apresentarem um histórico completo dos testes com o usuário e o nome da rota.
A partir do uso destas ferramentas únicas, a análise dos dados dos testes tem nos permitido conhecer a exposição real dos antibióticos no campo, a robustez das nossas soluções e o comportamento do usuário na realização dos testes, dados estes que nos ajudam a oferecer treinamento dedicado aos usuários que estão tendo um número maior de resultados positivos.
Plataforma para o futuro
No atual negócio de kits de teste, os laticínios solicitam aos fornecedores que forneçam as soluções para detecção de antibióticos ou de aflatoxina que lhes permitam cumprir com os regulamentos locais. Os fornecedores de kits de teste apresentam normalmente suas soluções junto com os instrumentos necessários e a decisão dos laticínios de selecionar um determinado teste é frequentemente baseada na sensibilidade, tempo de análise, cerificado de validação, suporte de instalação e, finalmente, o preço da solução. Raramente se identifica a proposta de criação de valor para os laticínios, como por exemplo, o armazenamento de dados dos testes e aprendizados decorrentes do seu uso.
Antibióticos e kits de teste MilkSafe™

Tipos de testes MilkSafe™
Escolha o teste MilkSafe™ mais adequado às suas necessidades
Milksafe™
Um teste padrão de tira de fluxo lateral que permite um desempenho robusto e repetível, tornando a triagem dos antibióticos simples e acessível.
Teste padrão de fluxo lateral com incubação em uma etapa única com a opção de interpretação visual e baseada em leitor. A gama de testes abrange todos os grupos de antibióticos comumente utilizados e pode ser empregada em todos os cenários de uso.

Milksafe™ Fast
Teste em cassete de uma etapa para uma análise rápida, precisa, simples e rastreável de resíduos de antibióticos.
Teste em cassete de uma etapa para melhor manuseio, resultados mais rápidos e rastreabilidade completa. Cada teste em cassete possui um código QR exclusivo para identificar cada resultado do teste e reduzir o risco de registros de dados confusos.

Leitores e incubadores MilkSafe™
O sistema MilkSafe™ permite um gerenciamento superior de risco

Incubadores
MILKSAFE™
Nossos incubadores mini e grande suportam testes baseados em tiras.
MILKSAFE™ FAST
Incubadores de 2 e 6 entradas são para testes baseados em cassetes.

Leitor portátil
Para maior mobilidade e conectividade com o o MilkSafe™ App. Aplicável para testes baseados em tiras e cassetes.
O MilkSafe™ App está totalmente conectado com o Web Service, mas também permite o uso autônomo.

Leitor de mesa
Leitor e incubador que suportam protocolo de uma etapa no MilkSafe™ FAST ou leituras simples de testes baseados em tiras. O leitor é projetado para uso com o MilkSafe™ Web Service, mas também pode operar de forma autônoma.
Rastreabilidade
Apesar de viverem nesta era digital, muitas empresas seguem armazenando manualmente seus registros, já que não há um sistema centralizado de coleta de dados que possa oferecer uma visão geral completa do registro de teste e proporcionar um aprendizado a partir dele.
No caso de uma auditoria, os laticínios apresentam estes registros manuais às autoridades, onde muitas vezes a situação real dos clientes, tais como robustez do teste, comportamento do usuário, taxa de falhas da análise, adequação da solução às suas necessidades, estimativa antecipada dos resultados do teste e manutenção proativa dos instrumentos não são abordados.
A plataforma MilkSafe™ não visa apenas tratar as questões mais amplas relativas ao negócio de kits de teste oferecendo uma gama de kits de teste conforme as necessidades do cliente e a conectividade em nuvem do equipamento, mas, ao mesmo tempo, oferecer a possibilidade de ter uma rastreabilidade completa de seus resultados de teste e aprender com os dados gerados.
MilkSafe™ web service
Melhore sua configuração de garantia de qualidade e eficiência operacional.


Criação de valor para os clientes
O entendimento comum em torno dos testes de antibióticos e aflatoxina é que as autoridades obrigam os laticínios a testarem todo o leite cru recebido contra esses contaminantes, o que é muitas vezes visto pela indústria como um custo adicional ao seu processo de produção.
Com a plataforma de soluções MilkSafe™, gostaríamos de desafiar os fabricantes a mudarem este pensamento, oferecendo a eles o aprendizado dos resultados dos testes em termos de comportamento dos usuários, identificando as oportunidades de melhoria a partir do monitoramento on-line, reduzindo os números de testes inválidos e a capacidade de retificá-los de forma oportuna.
Da fazenda à mesa
Os testes de resíduos de antibióticos em lácteos são primordiais para garantir um produto final seguro. A pressão vem de consumidores e órgãos reguladores, mas os produtores também se beneficiam do controle destas substâncias.
Os consumidores acreditam que o leite é saudável e mantê-lo assim é essencial para proteger a imagem das marcas. Neste contexto, o foco em segurança alimentar impulsiona a necessidade dos fabricantes de reforçarem a confiança e aumentarem a transparência.
O aumento dos níveis de testes, disponibilização e rastreabilidade de resultados pode ser uma forma de avançar, contribuindo para o aumento da sustentabilidade da cadeia de valor.
Três metas para o avanço da sustentabilidade

Reduzir o uso de antibióticos para ajudar a combater a resistência a eles.

Abrandar o impacto ambiental do processamento de alimentos, incluindo reduzir seu desperdício.

Utilizar tecnologias mais inovadoras para enfrentar os desafios atuais e aumentar a transparência em toda a cadeia de valor.
Redução do desperdício de alimentos

Contaminação do leite cru: estima-se que 0,1 a 0,3% do suprimento global de leite cru esteja contaminado com resíduos de antibióticos1 – o equivalente a 9-272 bilhões de litros de leite que devem ser descartados todo ano devido à contaminação.

Emissões de CO2 do leite cru: cada tonelada de leite descartado representa 1.890 quilos de emissões de CO2 desperdiçados3. Supondo que a produção anual de leite seja de 9062 bilhões de litros e que 0,1 a 0,3% de todo o leite1 seja descartado por ano, essas emissões totalizam entre 17 milhões e 51 milhões de toneladas de CO2.
Desperdício de lácteos: o nível estimado de desperdício na cadeia de valor de lácteos é de aproximadamente 5% do total da produção primária ao consumo4.
1 Estudo de consumo Dados da Chr. Hansen do MilkSafe™ Web Service. 2 O FAOSTAT estimou a produção global de leite em 906 milhões de toneladas em 2020. 3 Ecoinvent 3. 4 Centro de Conhecimento para Bioeconomia da Comissão Europeia.
HA-LA BIOTEC
PRODUÇÃO TRIMESTRAL DA CHR. HANSEN
Coordenação: Ana Luisa Costa
Edição – Estagiária de Marketing: Raquel Chiliz
Consultoria e redação técnica: Lúcio A. F. Antunes, Emerson Diniz, Eliandro Martins e Hans Raj
Consultoria (Segurança Alimentar): Ana Carolina Guimarães
Editoração: Cia da Concepção
DISTRIBUIDORES AUTORIZADOS
Paraná, Santa Catarina, Rio Grande do Sul e Mato Grosso do Sul: LC Bolonha Ingredientes Alimentícios Ltda. Tel: (41) 3139.4455 (bolonha@lcbolonha.com.br). Minas Gerais, Espírito Santo e Rio de Janeiro: Produtos Macalé. Tel.: (32) 3224.3035 (macale@macale.com). Goiás, Tocantins, Distrito Federal, Mato Grosso, Rondônia e Pará: Clamalu Comércio e Representações Ltda. Tel.: (62)3605.6565 (romulo@clamalu.com.br e j.clareth@clamalu.com.br). Sergipe, Alagoas, Pernambuco, Paraíba, Rio Grande do Norte, Ceará, Piauí, Maranhão e Bahia: Agromirla Com. de Prod. Agropecuários Ltda. Tel.: (77) 3421.6374 (jotanea@milkrepresentacoes.com.br). São Paulo, Amazonas, Roraima, Acre: Latec Ingredientes. Tel.: (15) 3202.1017 e (15) 98180.0002 (atendimento@latecingredientes.com.br).
Este informativo é uma comunicação entre empresas sobre ingredientes destinados a bens de consumo. Não se destina a consumidores de bens de consumo final. As declarações aqui contidas não são avaliadas pelas autoridades locais. Quaisquer afirmações feitas em relação a consumidores são de exclusiva responsabilidade do comerciante do produto final. O comerciante deve conduzir suas próprias investigações legais e de adequação para garantir que todos os requisitos nacionais sejam seguidos.
Edição 159-160 Home
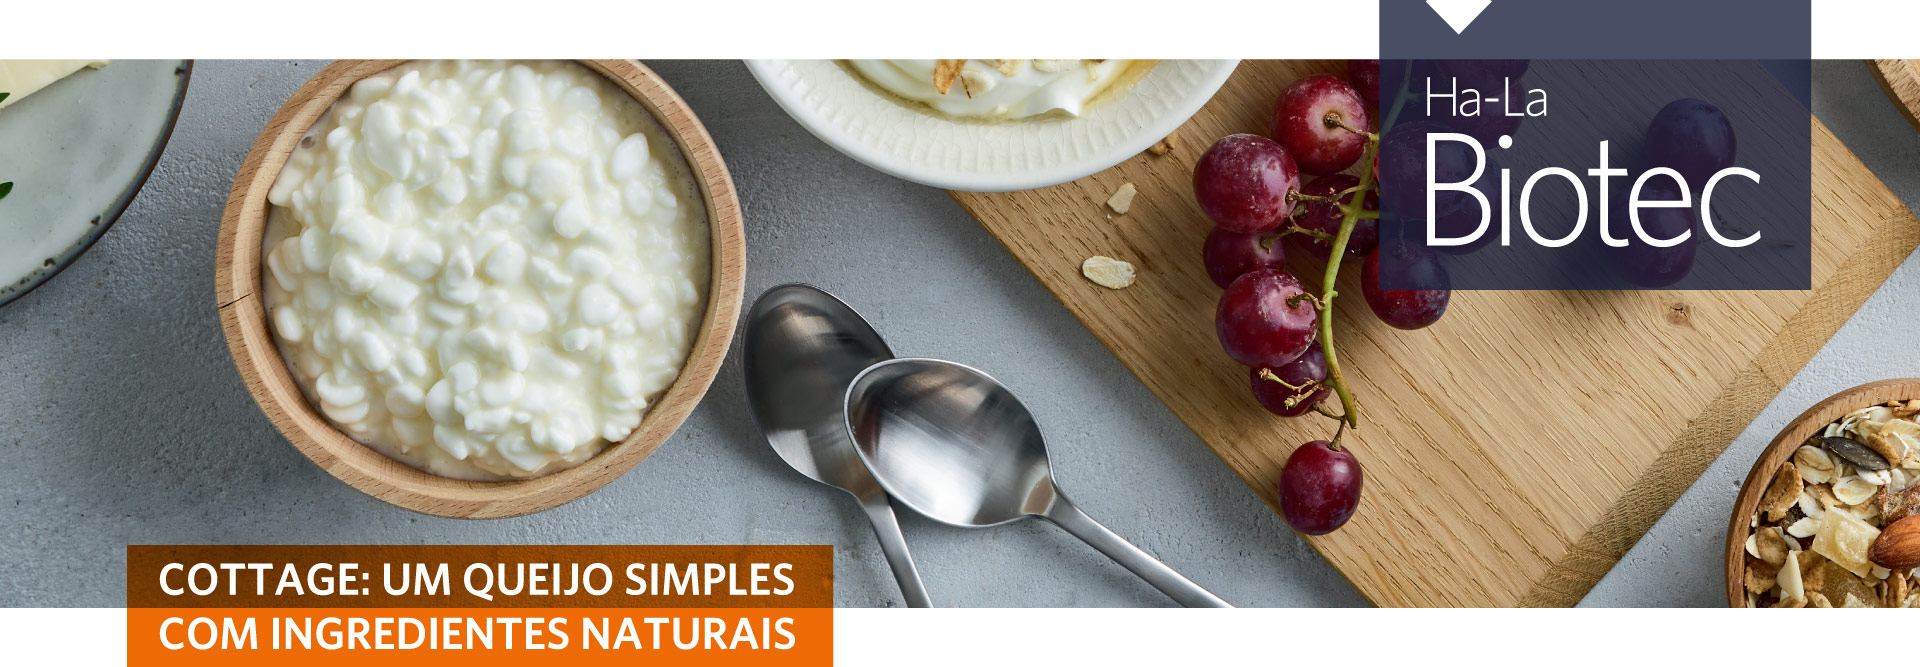

O cottage é um queijo fresco produzido a partir de uma coalhada resultante exclusivamente da fermentação lática. O corpo tem uma cor branco-creme quase brilhante e uma textura firme, mas suave. Os grãos têm tamanho e forma relativamente uniformes de aproximadamente 4 a 12 mm dependendo do tipo de coalhada desejada. Os grãos se apresentam cobertos por uma mistura cremosa (dressing), sabor levemente ácido e salgado com um delicado aroma de diacetil ou “creamy”. O cottage é muito popular nos EUA onde o consumo anual per capita é de cerca de 1 kg. Também é produzido no Reino Unido, Alemanha e países da Escandinávia. O volume de produção global é de 0,8 milhão de toneladas, com um crescimento esperado de 2 a 3% até o ano de 2025. Atualmente responde por cerca de 5% da produção mundial de queijos.